
Automatización de reactivos reduce desperdicios y riesgos operativos
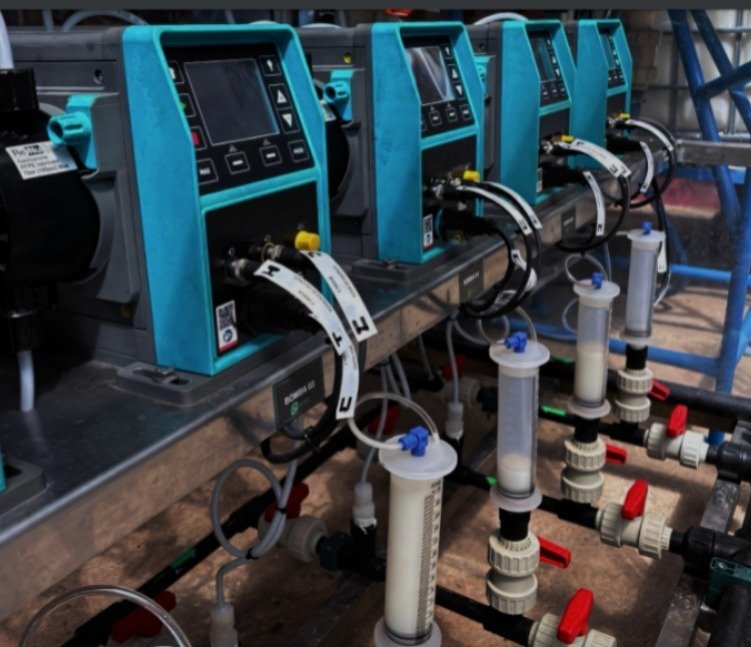
Una mina de cobre ubicada en Sonora, México, mejoró la eficiencia de sus operaciones de flotación mediante la incorporación de tres bombas dosificadoras Qdos H-FLO, desarrolladas por Watson-Marlow Fluid Technology Solutions (WMFTS). La implementación permitió automatizar el suministro de reactivos químicos, reducir desperdicios y fortalecer las condiciones de seguridad para los trabajadores.
La operación utiliza estos equipos en el proceso de flotación selectiva de cobre y molibdeno, donde la dosificación precisa de agentes espumantes resulta fundamental para mantener la estabilidad del proceso y favorecer la separación de los minerales. Antes de incorporar esta tecnología, la mina utilizaba un sistema manual por gravedad que presentaba variaciones en los caudales, consumo ineficiente de reactivos y una mayor exposición de los operadores a los productos químicos.
Con la instalación de las nuevas bombas, el suministro de reactivos pasó a realizarse de forma automatizada, lo que permite mantener un flujo más estable y ajustar la dosificación a los requerimientos del proceso metalúrgico.
Equipos operan de manera continua
La primera bomba Qdos H-FLO comenzó a funcionar en febrero de 2025. Desde entonces, el sistema ha operado de forma continua durante las 24 horas del día. Actualmente, las tres unidades trabajan en paralelo, sin incidentes ni interrupciones reportadas en el suministro de reactivos.
El caudal promedio de dosificación se encuentra entre 500 y 1.500 mililitros por minuto, con una presión requerida de entre uno y dos bares, dependiendo de las variaciones del flujo. Los equipos permiten realizar calibraciones rápidas y automáticas para reducir desviaciones en la cantidad de producto suministrado.
La tecnología está diseñada para aplicaciones de mayor caudal, con una capacidad de hasta 600 litros por hora y una presión máxima de entre 2,5 y 7 bares, según el cabezal utilizado. Además, su diseño modular permite reemplazar el cabezal en menos de cinco minutos, una característica que contribuye a reducir los tiempos de mantenimiento.
Mayor seguridad y protección ambiental
Uno de los principales beneficios de la implementación es la reducción del contacto directo de los trabajadores con los reactivos químicos. El cabezal herméticamente sellado ayuda a contener los productos y disminuir el riesgo de fugas, derrames o contaminación en las áreas de dosificación.
Según el caso documentado por WMFTS, durante los diez meses posteriores a la instalación no se registraron fugas ni derrames en las estaciones de dosificación vinculadas con las celdas de flotación primaria y de limpieza.
La precisión del suministro también permite reducir el desperdicio de reactivos. Una dosificación excesiva puede alterar el equilibrio químico del proceso y afectar la recuperación metalúrgica; por ello, controlar la cantidad suministrada contribuye tanto a la eficiencia operativa como al uso responsable de los insumos.
Monitoreo y mantenimiento más eficiente
Las bombas Qdos H-FLO incorporan una salida de señal de 4–20 mA, que permite monitorear y registrar la cantidad de producto químico dosificado. Estos datos pueden utilizarse para evaluar el consumo de reactivos, identificar oportunidades de mejora y calcular el retorno de la inversión tecnológica.
La solución también busca simplificar las tareas de mantenimiento mediante el acceso a información operativa y la posibilidad de sustituir rápidamente el cabezal sin herramientas especiales. Estas características resultan relevantes en instalaciones mineras que requieren continuidad operacional y control de sus procesos de tratamiento de minerales.
Romario Félix, responsable de desarrollo de negocios para minería y tratamiento de agua en WMFTS México, explicó que la implementación comenzó con una bomba de demostración para evaluar su desempeño y compatibilidad con el producto químico utilizado. Tras los resultados obtenidos, la empresa minera adquirió tres unidades y documentó la experiencia con la intención de replicarla en otras minas del mismo grupo.
Tecnología para optimizar los procesos mineros
La experiencia demuestra cómo la automatización de tareas específicas puede contribuir a mejorar el control de procesos metalúrgicos, reducir el consumo de insumos y fortalecer la seguridad industrial. En operaciones de flotación, donde las variaciones en la dosificación pueden afectar los resultados, disponer de equipos con caudales estables y monitoreo continuo representa una herramienta para optimizar el desempeño de las plantas.
La mina mexicana también utiliza otros equipos de bombeo de Watson-Marlow en procesos que requieren caudales menores, así como para el manejo de muestras viscosas y corrosivas. Esta combinación de tecnologías permite atender distintas necesidades operativas dentro de sus instalaciones.
La adopción de sistemas de dosificación automatizada forma parte de una tendencia hacia operaciones mineras con mayor control de variables críticas, mejor gestión de reactivos y menores riesgos para el personal y el entorno.